Conas scriú bhfostú easbhrúiteoir scriú cúpla comhthreomhar WPC a scaoileadh?
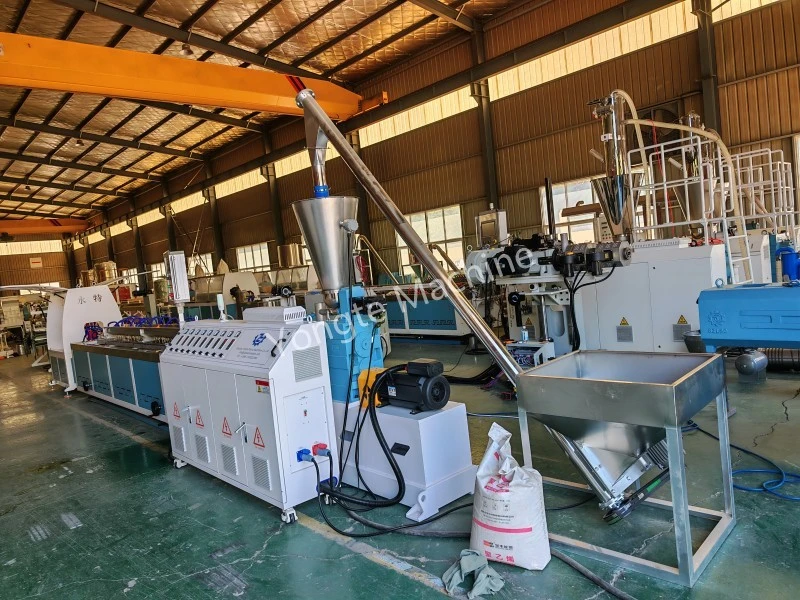
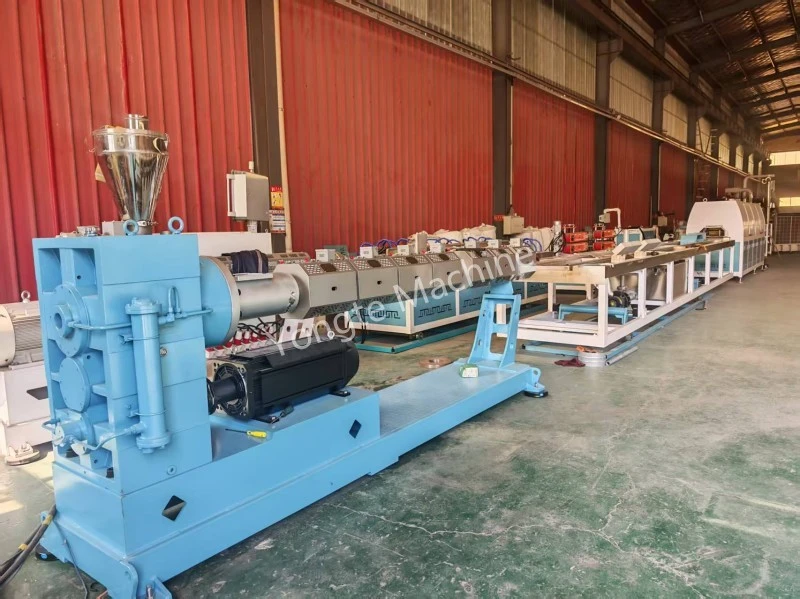
Céimeanna agus modhanna mionsonraithe chun scriú bhfostaithe d’easbhrúiteoir scriú cúpla comhthreomhar WPC a scaoileadh tríd an cúpláil a rothlú de láimh.
Réamhchoinníoll sábháilteachta: Ní mór an meaisín iomlán a thiomáint agus a ghlasáil amach; Tá cosc dian ar an bpríomhaonad chun an scriú a thiomáint go héigeantach a thosú go tobann. Tá púdar adhmaid san ábhar adhmaid-plaisteach PE; tar éis fuaraithe, taispeánann an t-ábhar cruas ard agus fórsa clampála suntasach ar an scriú. Is é 3 mhéadar fad iomlán an bharaille; dá bhrí sin, ba cheart go mbeadh an t-am teasa agus inslithe níos faide ná mar a theastaíonn le haghaidh bairille meaisín de chineál dlúth.
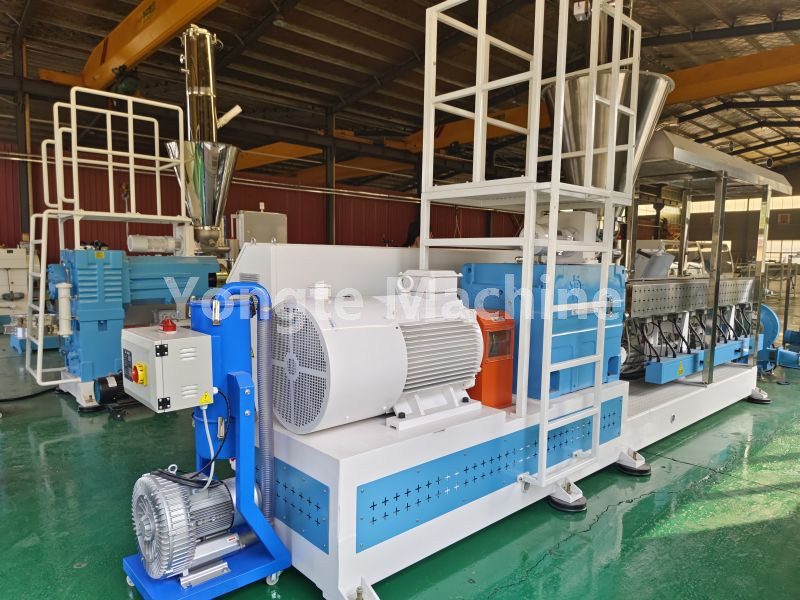
I. Paraiméadair teochta bácála molta (is fearr le haghaidh cásanna jamming ábhar fuar)
PEWPC Gnáth-theocht Oibriúcháin: 170-190 ° C; Socrú Pointe Téamh Bácála Teocht: 205–215°C
⚠ Níor chóir go mbeadh an teocht uasta níos mó ná 220 ° C ar feadh tréimhsí fada; nuair a bhíonn púdar adhmaid nochta do theocht os cionn 220 ° C, tá seans maith ann go mbeidh cóic agus carbónú ann, rud a fhágann go bhfuil na cnapáin a eascraíonn as sin i bhfad níos deacra a bhaint.
Rialú téimh crios-bhunaithe bairille 3-méadar (de ghnáth roinnte i gcriosanna 5-6)
Crios 1 (Roinn Beathú): 210–215°C [Limistéar ardriosca le haghaidh subh; tosaíocht a thabhairt do théamh]
Crios 2: 205210°C
Crios 3: 205210°C
Crios 4: 200–205°C
Crios 5 (Iompar Leáigh): 200–205°C – Crios Buinne/Flange: 200–205°C
Ná teas ach an t-alt cúil! Tarlaíonn formhór mór na saincheisteanna ábhar adhmaid-plaisteach PE laistigh den chéad chuid 12-méadar den sorcóir.
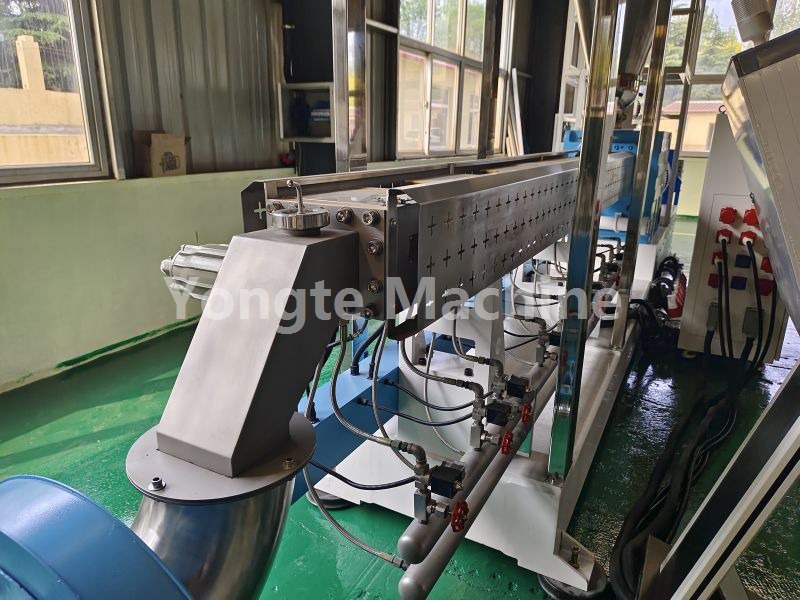
II. Insliú Teirmeach agus Seicheamh Rothlaithe (Ar leith do shoithí sorcóireacha 3 mhéadar ar fad)
1. Nuair a shroicheann an teocht an luach socraithe, coinnigh sé ar feadh 90 nóiméad ar a laghad roimh dul ar aghaidh;
2. Gach 2530 nóiméad, beidh taithí ag an gcóras ar imeacht cumhachta; gabh cúpláil an roth stiúrtha de láimh (ar aghaidh/cúl).
· Ceadaigh rothlú beag anonn is anall: Stop a thuilleadh teasa! Ná cuir an teocht a thuilleadh; rothlú an diosca agus an scriú a aisiompú arís agus arís eile;
· Coinnigh socair é: lean ar aghaidh ag insliú ar feadh 60 nóiméad eile; níor chóir go mbeadh an t-am bácála iomlán níos mó ná 3 uair an chloig.
Más rud é nach bhfuil an bia fós ag cócaireacht tríd tar éis bácála ar feadh níos mó ná 3 uair an chloig, leanúint ar aghaidh ag teas beidh sé dó ach an púdar adhmaid; sa chás seo, stop an téamh agus ullmhaigh tú chun an meaisín a dhíchóimeáil chun an scriú a bhaint.
Teicníc casadh: Rothlaigh an druma ar ais agus amach ag uillinn bheag; seachain fórsa a chur i bhfeidhm i dtreo amháin. Chomh luath agus a thosaíonn an t-ábhar a scaoileadh, déan an uillinn uainíochta a mhéadú de réir a chéile chun an t-ábhar leigheas a bhrú.
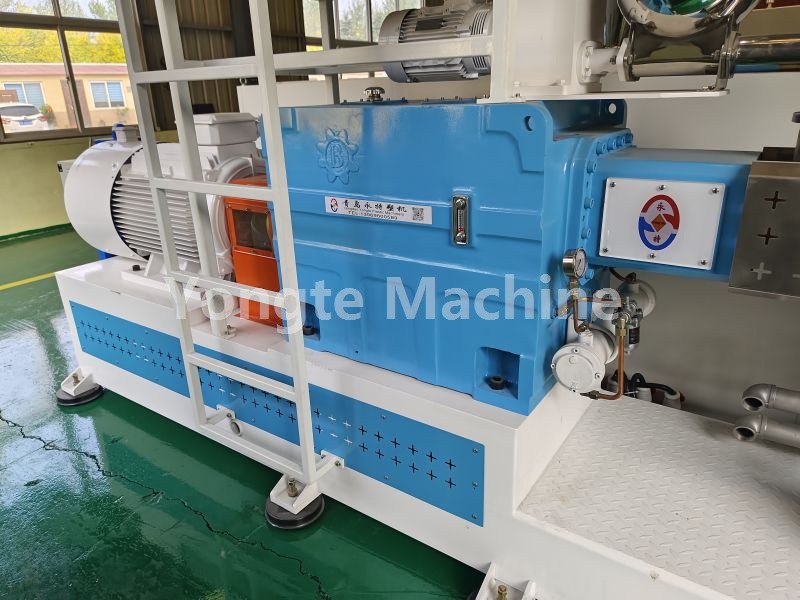
III. Éiríonn gléas scaoilte tar éis téamh; Nós imeachta chun an gléas a athchóiriú nuair a chuirtear an chumhacht air
1. Nuair a bheidh an mótar rothlaithe go réidh gan aon fhriotaíocht, suiteáil an clúdach cúplála;
2. Pulse gan ualach íseal-luas ar feadh 35 soicind; féachaint ar shruth gan ualach an phríomhaonaid;
3. Nuair a fhilleann an sruth gan ualach go gnáth, beathaigh ábhar glantacháin PE íon ar dtús; ná beathaigh an t-ábhar ilchodach adhmaid-plaisteach go díreach isteach sa bairille easbhrúite - bain an sean-ábhar as an mbairille easbhrúite ísealluais ar dtús.
4. Nuair a bhíonn an sruth urscaoilte glan, saor ó chnapanna crua nó spotaí dubha, aistrigh de réir a chéile ar ais go dtí an t-ábhar táirgthe PEWPC a bheathú, agus an luas rothlach agus an ráta beathaithe á mhéadú de réir a chéile.
IV. Nós Imeachta um Dhíchóimeáil agus Glanadh Teip Téimh
1. Teas go dtí thart ar 200 ° C; bain an nozzle agus flange trasdula, ansin soiléir an port urscaoileadh tosaigh;
2. Bain úsáid as slat brú sínte ag deireadh tosaigh an bharaille chun an t-ábhar soladaithe a bhrú amach feadh an tslat scriú;
3. Mura mbogann an gléas, bain dhá scriúnna agus glan na grooves snáithithe den chuid iarmhar fuaraithe cruaite (PE-adhmaid-plaisteach ilchodach) de réir ailt;
4. Déan iniúchadh cúramach ar an imréiteach meshing idir an dá scriúnna agus seiceáil an bhfuil aon cháithníní miotail eachtracha ar bhalla istigh an bharaille;
Má tharlaíonn an pointe jamming cárta go comhsheasmhach ag an suíomh céanna, tá sé an-dóchúil mar gheall ar chomhdú iarainn nó rudaí eachtracha eile; ní mór iad seo a aithint, mura ndéantar sin, déan an gléas a atosú láithreach chun an cárta a chur isteach arís.
Nuacht Gaolmhar
- Buntáistí Píopaí Uisciúcháin Soaker Rubair vs Feadáin Uisciúcháin Traidisiúnta
- An féidir le Yongte Seirbhís Tionscadail Turnkey a Sholáthar do ghléasra deicéireachta WPC?
- 200x50mm Meaisín Lumber Plaisteacha Soladach Athchúrsáilte a Thástáil go rathúil
- Déantar tástáil rathúil ar mheaisín déanta Colún Yongte WPC le comh-easbhrúite
- Conas is féidir diomailt scannán plaisteach a úsáid chun táirgí ilchodacha adhmaid-plaisteach (WPC) a tháirgeadh?
- Socrú Teochta Meaisín Easbhrúite WPC
Fág teachtaireacht dom