Socrú Teochta Meaisín Easbhrúite WPC
Cuar teochta easbhrúite le haghaidh ilchodach adhmaid-plaisteach PE (púdar adhmaid HDPE +)
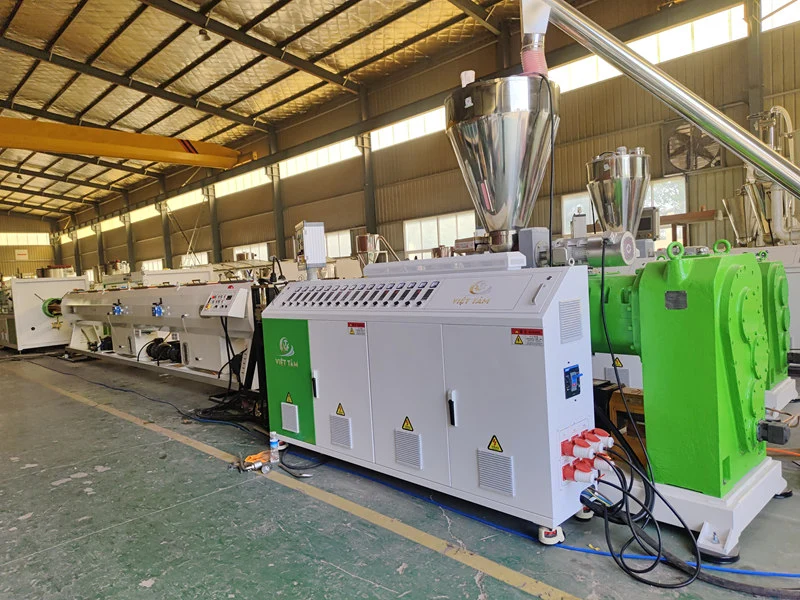
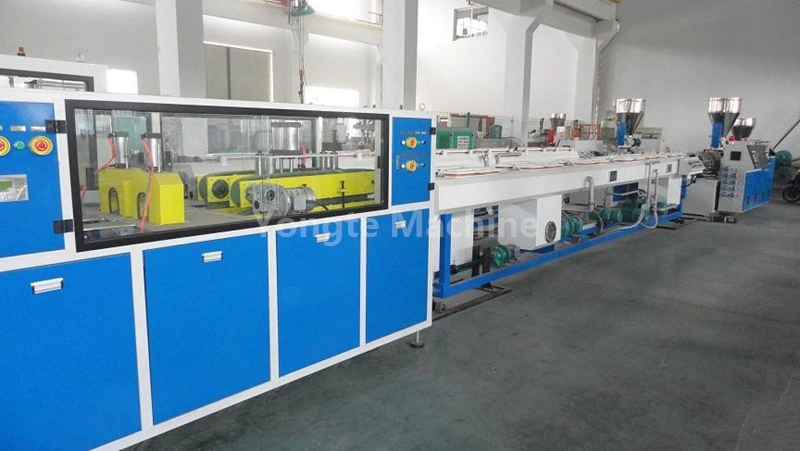
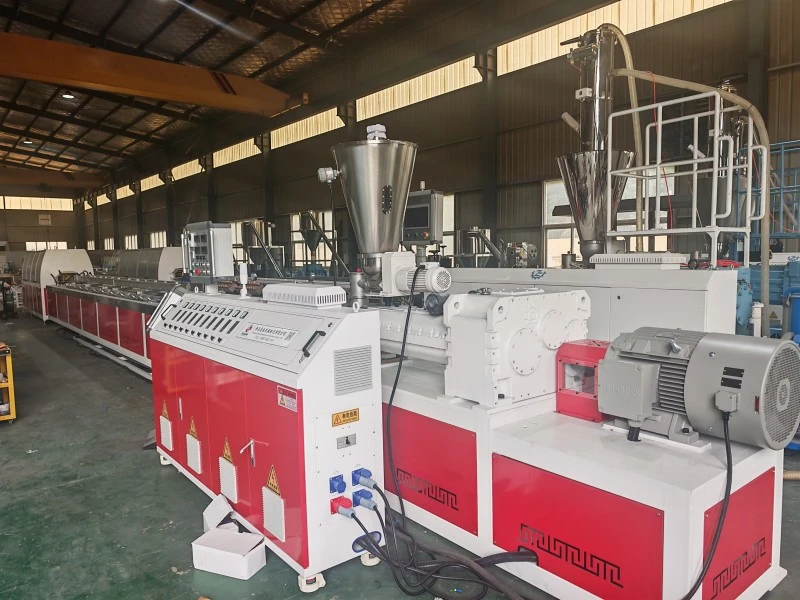
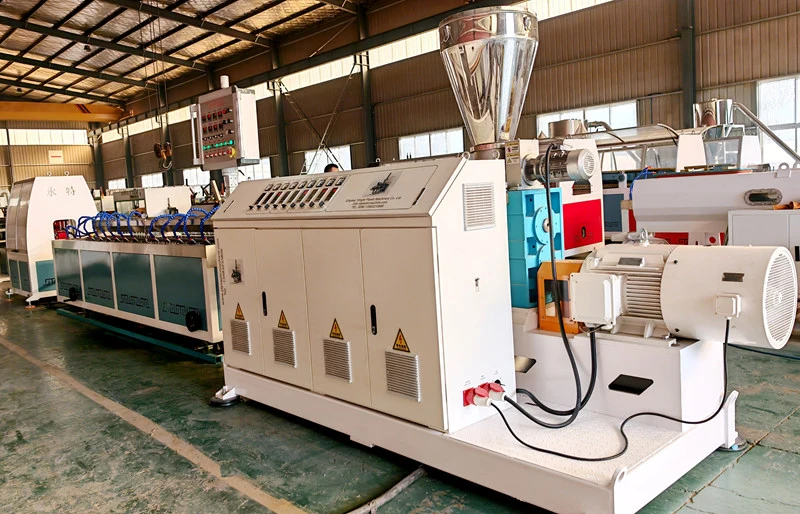
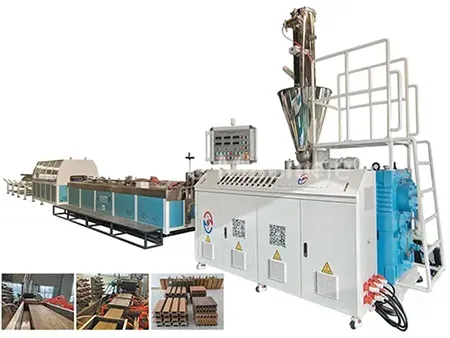
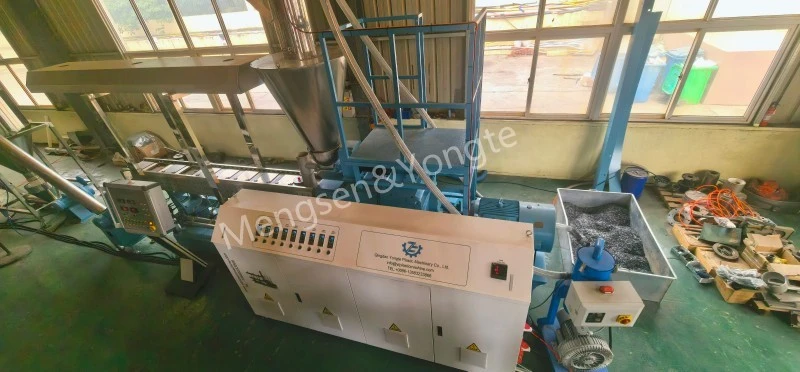
Cásanna Infheidhme: Línte táirgeachta ilchodacha PE agus púdar adhmaid (gráinniú cothrom dhá scriúnna → múnlú easbhrúite cúpla-scriú cónúil / aon-scriú); maidir le cumaisc phlaisteacha PE-adhmaid, is iad na príomh-ábhair imní ná róthéamh áitiúil, cion taise, agus carbónú an phúdair adhmaid; dá bhrí sin, b'fhearr nach sáródh uasteocht an ábhair 185 °C. Sa phróiseas dhá chéim, cinntíonn an chéim gránú dhá-scriú comhthreomhar meascadh críochnúil, plaisteachú, agus foirmiú gráinníní aonfhoirmeacha ó HDPE agus púdar adhmaid; déantar an múnlú próifíl ina dhiaidh sin trí úsáid a bhaint as easbhrúiteoir cúpla-scriú cónúil nó aon-scriú. Cumasaíonn an cur chuige próiseála deighilte seo rialú neamhspleách teochta i ngach céim, rud a laghdaíonn an baol róthéamh áitiúil. Tá cumaisc phlaisteacha PE-adhmaid an-íogair do choinníollacha próiseála; ní mór aird ar leith a thabhairt ar theocht logánta iomarcach sa bairille nó bás, taise iarmharach sna hamhábhair, agus carbónú an phúdair adhmaid faoi theocht ard. D'fhéadfadh spotaí ruaille a bheith mar thoradh ar shaincheisteanna den sórt sin ar dhromchla an táirge, mí dhathanna, nó fiú díghrádú airíonna meicniúla. Dá bhrí sin, i dtáirgeadh iarbhír, ní mór teocht an ábhair a rialú go docht, agus b'fhearr nach sáraíonn an teocht uasta 185 °C.
I. Cuar Teocht Easbhrúite PE-WPC (Céim Pelletizing + Céim Foirmithe Próifíl)
① Gránú dúbailte comhthreomhar (gránú adhmaid PE, comhthreomhar comhthreomhar dúbailte)
I dtáirgeadh iarbhír, ba cheart an teocht a mhionchoigeartú bunaithe ar pharaiméadair amhábhar ar nós ábhar púdar adhmaid, méid mogalra, agus innéacs sreabhadh leá HDPE: dá airde an cóimheas breise púdar adhmaid, is mó an deacracht próiseála, is gá monatóireacht níos dlúithe a dhéanamh ar chobhsaíocht teochta sa chéim plaisteachithe chun carnadh teasa áitiúil a chosc; nuair a bhíonn an méid mogalra púdar adhmaid níos míne, méadaíonn an t-achar dromchla ar leith, rud a fhágann go bhfuil níos mó seans ann go ndéanfar carbónú, rud a éilíonn laghdú cuí ar an raon teochta sa chéim homogenization. Ina theannta sin, ní mór rialú soláthair uisce sa chéim gránú dúbailte comhréidh a chur i bhfeidhm ón gcéim réamhchóireála amhábhar; nuair a théann an púdar adhmaid isteach sa ghléasra, ní mór a chion taise a thástáil, agus má sháraíonn sé 5%, ní mór an triomú a chóireáil; ar shlí eile, féadfaidh an taise a théann isteach sa bairille easbhrúite boilgeoga gaile a ghiniúint faoi theocht ard, rud a d'fhéadfadh aonfhoirmeacht gránú a chomhréiteach agus go dtiocfadh lochtanna pore inmheánacha sna táirgí easbhrúite deiridh le linn múnlú easbhrúite ina dhiaidh sin.
Fad an tsorcóra ón gcalafort beathaithe go dtí an ceann, per °C
|
earnála |
Crios 1 (Cuidiú) |
Crios 2 |
Crios 3 |
Crios 4-6 |
Crios 7-8 |
Crios 9 |
Bás ceann |
|
socrú |
145 ~ 155 ℃ |
155 ~ 165 ℃ |
160 ~ 170 ℃ |
165 ~ 172 ℃ |
168 ~ 175 ℃ |
170 ~ 178 ℃ |
172 ~ 178 ℃ |
príomhphointí:
· Ná socraigh an t-alt beathaithe ró-ard chun an púdar adhmaid a chosc ó mhaolú roimh am agus cloí leis an tslat scriú, rud a d'fhéadfadh a bheith mar thoradh ar idirlinne nó greamaithe slat.
· Is éard atá i gcriosanna 3–5 an príomhchuid meascaithe, áit a ardaítear an teocht de réir a chéile;
· Ísligh an ceann nozzle beagán chun an t-ardú teochta sa chrios lomadh leá a laghdú;
· Ní fhéadfaidh an teocht leá a bheith níos airde ná 185 °C ar feadh tréimhsí fada; ar shlí eile, déanfar na snáithíní adhmaid faoi charbónú tapa, rud a fhágann go mbeidh spotaí dubha agus boladh pungent cosúil le tobac ann.
② Meaisín foirmithe (scriú cúpla cónúil SJSZ nó scriú aonair, chun dínasc/próifílí a easbhrú le millíní adhmaid-plaisteach)
Tábla Paraiméadar ExtruderTemperature Scriú Cónúil
|
cineál paraiméadar |
Rannóg luchtaithe (Aonad: °C) |
Raon comhbhrúite (aonad: °C) |
Cuid sceite (aonad: °C) |
Raon tomhais (aonad: °C) |
Teocht an chinn (aonad: °C) |
Teocht an mhúnla (aonad: °C) |
Teocht leáite tomhaiste (aonad: °C) |
|
Socraigh teocht |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Tábla Paraiméadar Teochta le haghaidh Easbhrúite Aon-Scriú (Ciseal Dromchla Comh-easbhrúite / Próifíl Simplí)
|
Catagóir Paraiméadar |
Rannóg luchtaithe (Aonad: °C) |
Raon comhbhrúite (aonad: °C) |
Raon tomhais (aonad: °C) |
Teocht an chinn (aonad: °C) |
Teocht an mhúnla (aonad: °C) |
|
luach socraithe |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Prionsabail Oibriúcháin Teochta
1. Ní hionann an teocht a shocrú agus teocht iarbhír an leá; tá sé riachtanach taiscéalaí leá a úsáid chun an teocht leá a thomhas i ndáiríre. Mar gheall ar an nginiúint teasa de bharr lomadh scriú, is gnách go sáraíonn an teocht leá tomhaiste an teocht socraithe faoi 5–12 °C.
2. Níor chóir an teocht sa chuid sceite a shocrú ró-ard. Sa réigiún seo, scaoiltear i gcainníochtaí móra an gal uisce adsorbed agus na so-ghalaithe íseal-mheáchan móilíneach laistigh den phúdar adhmaid; má tá an teocht sa chrios seo ró-ard, d'fhéadfadh go dteipeann ar na gáis éalú go seasta ón ábhar leáite, rud a d'fhéadfadh cúradh an leá a bheith mar thoradh go héasca agus díghrádú teirmeach ar dhromchla an phúdair adhmaid a spreagadh, rud a fhágann carbónú.
3. Ba chóir go mbeadh an teocht múnla beagán níos airde ná an teocht sa chuid méadraithe chun a chinntiú go gcoimeádann an t-ábhar leáite go leor sreafa nuair a théann sé isteach sa chuas múnla, rud a éascaíonn líonadh agus múnlú réidh, agus laghdaítear foirmiú lochtanna pitting ar dhromchla an táirge de bharr sreabhadh neamhleor; áfach, níor cheart go mbeadh an teocht múnla ró-ard, toisc go laghdódh teocht múnla ró-ard ráta fuaraithe ciseal dromchla an ábhair leáite, rud a fhágann go n-eascraíonn greamaitheacht ábhartha le dromchla an mhúnla (greamadh múnla), agus d'fhéadfadh carnadh ábhar agus marcanna scorch a bheith mar thoradh air i gceantair ina bhfuil an t-ábhar fós ann ar feadh tréimhsí fada.
Nuacht Gaolmhar
- Buntáistí Píopaí Uisciúcháin Soaker Rubair vs Feadáin Uisciúcháin Traidisiúnta
- An féidir le Yongte Seirbhís Tionscadail Turnkey a Sholáthar do ghléasra deicéireachta WPC?
- 200x50mm Meaisín Lumber Plaisteacha Soladach Athchúrsáilte a Thástáil go rathúil
- Déantar tástáil rathúil ar mheaisín déanta Colún Yongte WPC le comh-easbhrúite
- Conas is féidir diomailt scannán plaisteach a úsáid chun táirgí ilchodacha adhmaid-plaisteach (WPC) a tháirgeadh?
- Iarratas ar Phíopaí Tréscaoilteacha Uisce Foamed Rubair
Fág teachtaireacht dom